Что позволяет выявить рентгенографический контроль сварных соединений?
Рентгенографический контроль сварных соединений предназначен для обнаружения внутренних дефектов, которые невозможно надежно определить только при визуальном осмотре поверхности. В процессе исследования через сварной шов и прилегающую зону пропускается ионизирующее излучение, после чего формируется радиографическое изображение. По изменению плотности изображения специалист оценивает наличие и размеры несплошностей, их расположение и характер. Метод позволяет выявлять трещины металла, непровары, поры сварного шва, шлаковые включения, подрезы, прожоги, несплавления, скопления газовых пор и другие нарушения сплошности.
Особенно полезна радиография при проверке соединений трубопроводов, резервуаров, сосудов, металлоконструкций, технологических линий, грузоподъемных сооружений и ответственных деталей оборудования. На снимке могут быть определены координаты дефекта относительно шва, его протяженность, условные размеры и положение по сечению соединения. При необходимости рентгенографию дополняют визуальным контролем, измерениями геометрии шва, ультразвуковой дефектоскопией и фотофиксацией результатов. Такой комплекс позволяет получить более полную картину фактического состояния конструкции.
Достоверность результата зависит от правильного выбора схемы просвечивания, качества подготовки поверхности, чувствительности контроля, параметров экспозиции и квалификации специалистов. Полученные изображения анализируются по требованиям нормативной документации и условиям технического задания. По итогам оформляются протокол результатов, заключение дефектоскопии и техническое заключение о соответствии требованиям. При проведении работ в Дмитрах специалисты компании ЭкспертизаРоссия учитывают конструктивные особенности объекта, доступность зоны контроля и условия безопасного выполнения радиографических операций.
Как выполняется подготовка и методика проведения радиографического контроля сварных швов?
Методика проведения рентгенографического контроля начинается с изучения технического задания, рабочих чертежей, паспортов оборудования и нормативной документации, регламентирующей приемку сварных соединений. До начала работ определяются контролируемые участки, толщина и марка металла, тип соединения, доступность поверхности, требуемая чувствительность контроля и допустимый уровень выявляемых несплошностей. Формируется зона контроля, устанавливаются границы снимка, выбираются направление просвечивания, тип пленки или цифрового приемника, источник излучения и режим экспозиции.
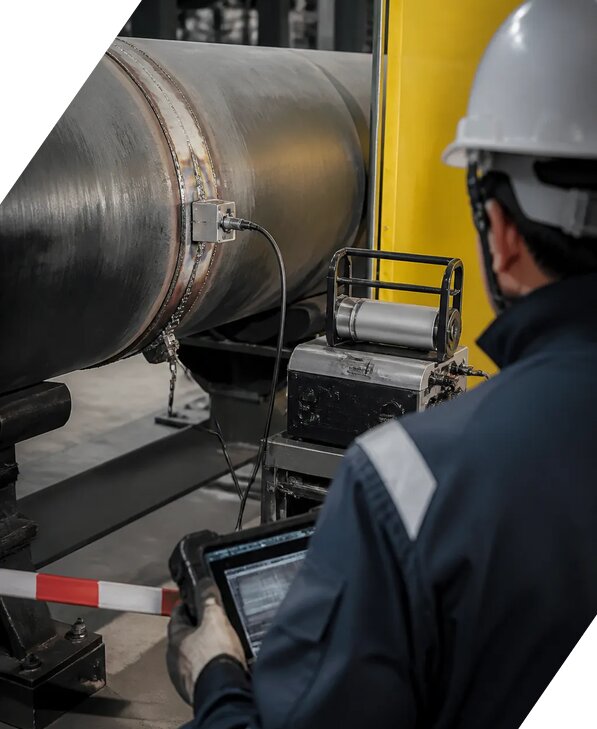
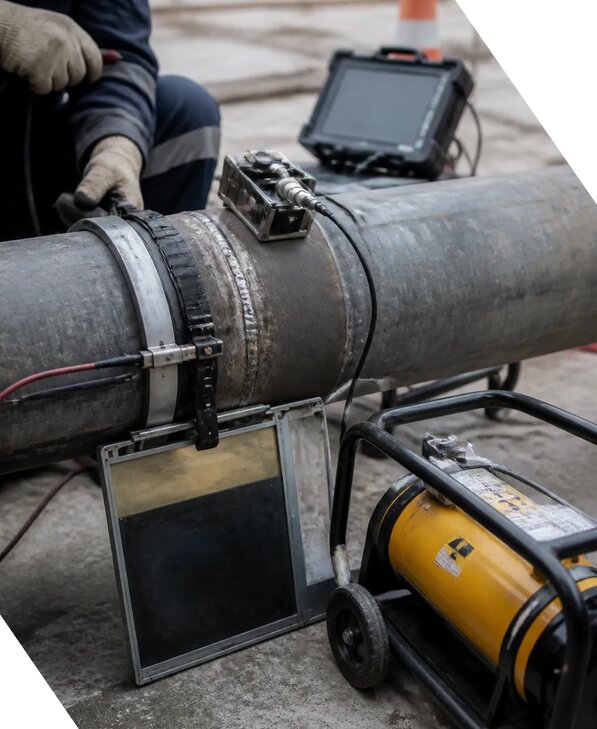
Поверхность сварного соединения очищают от загрязнений, влаги, брызг металла, ржавчины и покрытий, способных ухудшить качество изображения. При необходимости выполняются инструментальные измерения толщины, ширины шва и геометрических параметров. Затем размещаются источник излучения, кассета с радиографическим материалом, индикаторы качества изображения и маркировочные элементы. До начала серии работ проводится настройка дефектоскопа, проверяется исправность измерительного оборудования и испытательное оборудование. Для подтверждения чувствительности применяется контрольный образец либо индикатор качества изображения, соответствующий толщине и материалу изделия.
После выполнения экспозиции специалист обрабатывает радиографический материал или считывает цифровое изображение, проверяет отсутствие смазывания, посторонних засветок, недостаточной плотности и других факторов, искажающих результаты измерений. Если снимок не соответствует установленным требованиям, контрольный участок исследуют повторно с корректировкой режима. Все операции выполняются с соблюдением правил радиационной безопасности, ограждением опасной зоны и контролем доступа персонала.
Завершающий этап включает расшифровку изображений, классификацию обнаруженных дефектов, определение их координат и размеров, сопоставление с критериями приемки. В отчет включают сведения об объекте, примененной аппаратуре, параметрах экспозиции, методике, выявленных показаниях и выводах. Для объектов в Московской области документы оформляются с учетом действующих региональных и отраслевых требований. Запрос на предварительную оценку объема работ можно направить Антону Антоновичу.
Какие требования предъявляются к точности и оформлению результатов радиографии?
Точность рентгенографического контроля определяется не только качеством самого снимка, но и всей системой организации работ. В нее входят стабильность источника излучения, правильный выбор расстояния и угла просвечивания, соответствие радиографического материала толщине изделия, качество проявки или цифровой обработки, исправность оборудования и соблюдение методики. Важное значение имеет чувствительность контроля, то есть способность обнаруживать несплошности минимального размера, установленного нормативными требованиями. Для ее подтверждения применяются индикаторы качества изображения, эталонные приспособления и контрольный образец.
При расшифровке специалист учитывает возможную погрешность измерений, масштаб изображения, геометрическое увеличение, контрастность, нерезкость и особенности расположения дефекта относительно направления излучения. Поэтому отдельное темное или светлое пятно на радиограмме не всегда означает недопустимый дефект. Оно должно быть сопоставлено с формой сварного соединения, технологией сварки, характеристиками материала и условиями приемки. Определяются вид несплошности, протяженность, максимальный размер, координаты дефекта и расстояние до границ шва. При необходимости выполняются дополнительные натурные измерения и уточняющий визуальный контроль.
По завершении лабораторного контроля заказчику предоставляются радиографические изображения или сведения об их архивном хранении, протокол результатов, заключение дефектоскопии и техническое заключение. В документах отражаются адрес и наименование объекта, номера соединений, схема контроля, примененные приборы, их идентификационные данные, сведения о поверке, дата выполнения работ, состав специалистов и критерии оценки. Отдельно фиксируются результаты измерений, обнаруженные показания, их классификация и вывод о соответствии требованиям.
Если выявлены недопустимые дефекты, в документе указываются рекомендуемые дальнейшие действия: ремонт участка, удаление дефектного металла, повторная сварка, контроль после ремонта или применение другого метода неразрушающего контроля. Такой порядок исключает субъективную трактовку результатов и позволяет использовать материалы обследования при приемке, техническом надзоре, расследовании причин повреждений и подготовке исполнительной документации. Работы могут проводиться с учетом требований аккредитованной лаборатории, если статус лаборатории необходим для конкретного объекта или процедуры подтверждения соответствия.
В каких случаях радиографию сварных соединений дополняют другими методами контроля?
Рентгенографическое исследование дает информативные сведения о внутренних дефектах сварного соединения, однако в отдельных ситуациях его недостаточно для полного подтверждения надежности конструкции. Ограничения могут быть связаны с толщиной металла, сложной геометрией детали, неудобным доступом для размещения источника и приемника, особенностями материала, требованием контролировать поверхностные трещины или необходимостью проверить большую протяженность объекта. Поэтому программа обследования формируется с учетом назначения изделия, категории ответственности, условий эксплуатации и требований технического задания.
Визуальный контроль выполняют практически всегда как предварительный или сопутствующий этап. Он позволяет оценить состояние поверхности, форму и размеры шва, наличие подрезов, прожогов, наплывов, наружных трещин, коррозии и механических повреждений. Фотофиксация результатов помогает закрепить исходное состояние объекта и привязать обнаруженные особенности к конкретным участкам. Ультразвуковая дефектоскопия применяется для поиска плоскостных отражателей, оценки глубины залегания несплошностей и контроля зон, где радиографическая схема технически затруднена. Магнитопорошковый или капиллярный метод используют для обнаружения поверхностных и подповерхностных трещин на ферромагнитных и немагнитных материалах соответственно.
При обследовании действующих конструкций могут потребоваться инструментальные измерения толщины, контроль твердости, проверка геометрии и натурные измерения деформаций. Если сварной шов ремонтировался, повторно исследуют не только место ремонта, но и прилегающую зону, где могли сформироваться новые несплошности. Сочетание методов позволяет сопоставить амплитуду сигнала при ультразвуковом контроле с радиографическим изображением и точнее определить координаты дефекта.
Решение о составе работ принимается специалистом на основании документации и фактических условий объекта. Для ответственных соединений может быть назначен комплексный контроль качества, включающий радиографию, ультразвуковую проверку, визуальный осмотр и анализ исполнительных документов. Такой подход снижает риск пропуска дефектов и позволяет подготовить обоснованное техническое заключение о пригодности конструкции к дальнейшей эксплуатации. Стоимость отдельных этапов рассчитывается по объему и сложности работ, ориентировочная цена может составлять от 2680 руб за единицу измерения согласно согласованной программе контроля.
Какие документы и выводы получает заказчик после рентгенографического контроля?
По итогам рентгенографического контроля формируется комплект документов, подтверждающий объем выполненных работ, примененную методику и полученные результаты. Его состав зависит от назначения конструкции, требований технического задания, условий договора и нормативной документации, действующей для конкретного объекта. Основным документом является протокол результатов, в котором указываются сведения о заказчике и объекте, номера и расположение проверенных сварных соединений, дата проведения контроля, тип примененного оборудования, параметры экспозиции, характеристики материала и толщины, а также данные специалистов, выполнявших расшифровку.
К протоколу могут прилагаться радиографические снимки или электронные файлы изображений, схемы расположения контролируемых участков, маркировочные данные, журналы работ, сведения о настройке дефектоскопа, документы о поверке приборов и подтверждение пригодности использованных средств измерений. Если выполнялись дополнительные инструментальные измерения, в отчет включаются их значения, условия проведения и допустимые пределы. При необходимости прилагается фотофиксация результатов, позволяющая сопоставить изображение сварного шва с его фактическим расположением на конструкции.
В заключении дефектоскопии приводится перечень выявленных показаний с указанием вида, размеров, координат дефекта и оценки их допустимости. Специалист отделяет реальные несплошности от особенностей изображения, связанных с формой шва, геометрией детали или технологическими помехами. В техническом заключении формулируется итоговый вывод о соответствии требованиям, возможности дальнейшей эксплуатации, необходимости ремонта либо проведении повторной проверки. Если обнаружены внутренние дефекты, такие как непровары, поры сварного шва, шлаковые включения или трещины металла, указываются участки, требующие устранения или дополнительного обследования.
Документы могут использоваться при входном и операционном контроле, приемке монтажных работ, освидетельствовании оборудования, техническом диагностировании, подготовке исполнительной документации и подтверждении качества ремонта. Компания выполняет работы в соответствии с согласованной программой контроля. Мы работаем Пн-Пт 09-18 Сб-Вс вых.. Для услуги под ключ действует скидка от 16 процентов, если это предусмотрено условиями заказа. По телефону +7 931 105-63-33 можно уточнить состав отчетных материалов и требования к передаче радиографических изображений.